Acasă / Blog / Știri din industrie / Profile de șenile din aluminiu: Ghid de selecție a aliajului, toleranței și profilului
Știri din industrie


Un integrator al liniei de asamblare a respins odată 600 de metri de șină cu fante în T din seria 40, deoarece deschiderea fantei se deplasase la 8,35 mm față de o valoare nominală de 8,20 mm. Parantezele încă alunecau de-a lungul profilului, camele anti-recol nu s-au așezat și șase stații au trebuit să fie reluate la fața locului înainte ca linia să poată fi oprită.
Extrudările de șenile rareori eșuează din cauza rezistenței. Ei eșuează la geometria slotului, dreptatea și consistența temperării. Faceți-le corect și un profil va dura mai mult decât mașina la care este fixat. Găsiți-le greșit și nicio actualizare de aliaj nu va salva proiectul.
Specificați sistemul de fante și clasa de toleranță înainte de a numi un aliaj, apoi blocați dreptatea pe metru și grosimea de anodizare în comanda de achiziție. Aceste patru numere decid potrivirea, durata de viață și costul de reluare. Orice altceva din specificație este secundar.
O extrudare de cale este un profil gol sau semi-gol a cărui sarcină principală este de a ghida, transporta sau prinde ceva de-a lungul unui traseu liniar. Familia este mai largă decât slotul în T care încadrează majoritatea inginerilor: șine pentru ferestre și uși glisante, șine pentru perdele, șine de ghidare a transportorului, șine pentru scaune de tranzit pe șină, canale pentru portbagaj și suporturi pentru pachete de baterii, toate se află în aceeași categorie.
Alegerea implicită. Se extruda rapid, se anodizează uniform și se mașinează curat și acoperă majoritatea lucrărilor de încadrare, mobilier și șine arhitecturale.
Perceptibil mai puternic cu o calitate bună a extrudarii. Alegerea obișnuită pentru tranzit feroviar, trave lungi nesuportate și șine structurale auto.
Rezistență mai mare din nou, dar geometria complexă a slotului este mai greu de umplut, iar anodizarea poate părea neregulată. Rezervați-l pentru cărucioare prelucrate, mai degrabă decât pentru șenile lungi.
Un furnizor care deține atelierul său de matrițe, presele și rezervoarele sale de anodizare poate ajusta dimensiunea unei fante fără o terță parte în buclă, ceea ce contează când un prototip este tăiat din nou de două ori înainte de aprobare. Profilul plantei noastre explică modul în care aceste etape se conectează sub un singur acoperiș.
Cifrele de mai jos sunt tipice pentru extrudarea comercială. Confirmați valorile reale de pe certificatul morii pentru fiecare căldură înainte de a elibera un desen, deoarece ferestrele de temperare se deplasează între prese și forme de profil.
Pe o extrudare tăiată, anodizată, gata de montat, metalul în sine este aproape de jumătate din factură. Acest singur fapt determină majoritatea deciziilor de cumpărare care merită luate.
Urmează două consecințe. O mișcare de un procent în prețul țaglei depășește o mișcare de cinci procente în linia de anodizare, așa că negociați metalul și alocația deșeurilor înainte de a urmări reduceri la acoperire. Iar o ratare de toleranță este cel mai scump element rând dintre toate: un lot respins a consumat deja metal, acoperire și transport, iar reprelucrarea acestuia adaugă de obicei opt până la cincisprezece procente la costul unitar efectiv.
Într-un carnet de comenzi industrial mixt, cererea de profile de căi se împarte aproximativ astfel.
Automatizarea industrială este cel mai mare bloc și se comportă diferit față de restul. Cumpărătorii comandă pe o cadență lunară din același desen, astfel încât repetabilitatea slotului și a stratului contează mult mai mult decât prețul cel mai mic la prima comandă.
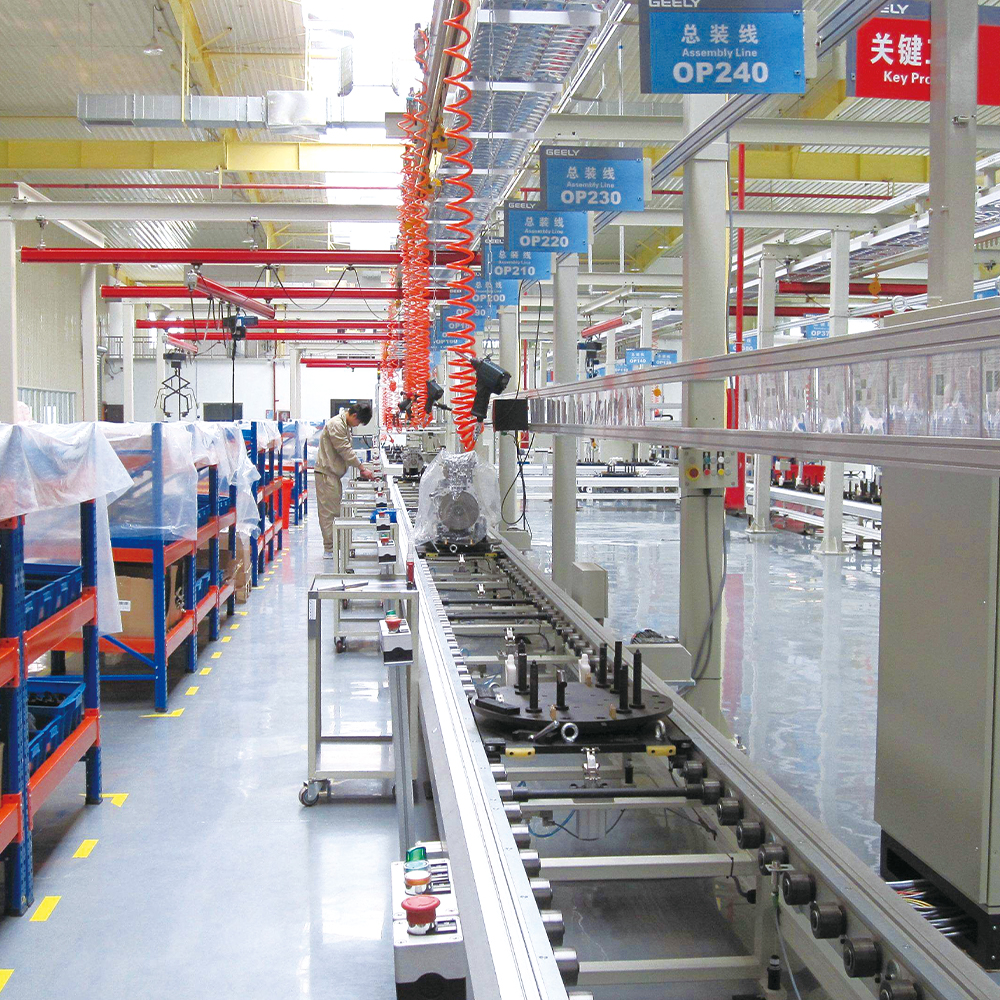 Linie de asamblare industrială profile din aluminiu Linie de asamblare industrială profile din aluminiu are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Vizualizare produs →
Tranzitul feroviar se află la celălalt capăt. Volumele sunt reduse, calificarea este lungă, iar un profil aprobat pentru un program rămâne de obicei neschimbat ani de zile.
 Profile de tranzit pe șine din aluminiu Șină conductoră de tren de mare viteză, profil grinda motorului ușii, profil grilaj, panou de poartă ecranat, suport pentru bagaje etc. Profilele de tranzit pentru șine de aluminiu sunt proiectate pentru a redefini... Vizualizare produs →
Aplicațiile pentru construcții și energie se află între ele. Șinele ferestrelor și ușilor culisante concurează în ceea ce privește prețul și finisajul, în timp ce profilele de montare fotovoltaică și de baterie sunt evaluate în funcție de consistența dimensională și performanța la coroziune pe o durată de viață măsurată în decenii.
Începeți cu sarcina în cel mai rău caz și lungimea nesuportată. Un cărucior de 3 kg peste 1,5 m și un cărucior de 40 kg peste 4 m nu vor folosi același profil, indiferent ce presupune catalogul.
Seria 20 pentru cadre și carcase ușoare, seria 40 pentru apărători de mașini și posturi de lucru, seria 45 sau un profil de șină dedicat pentru vagoanele care se deplasează zilnic sub sarcină.
Abia acum, odată ce geometria este stabilită. Lucrările lungi și sarcinile dinamice justifică 6005A-T6; încadrarea și pistele arhitecturale sunt bine deservite de 6063-T5.
Toleranțe comerciale generale se potrivesc cu încadrarea. Cărucioarele ghidate și profilele de tranzit pe șină necesită un control mai strâns al fantei și o dreptate de 0,5 mm pe metru, măsurată pe toată lungimea, mai degrabă decât pe un eșantion.
Anodizare at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Lungimi de freza, tăiate la dimensiune, prelucrate sau asamblate. Profilele care intră direct într-o celulă de prelucrare economisesc manipulare, dar numai dacă desenul poartă deja originea și alocația de prelucrare.
Profilele de șenile care se deplasează direct în prelucrare au nevoie de originea, fața de prindere și adaosul convenit înainte de tăierea matriței. Același principiu este expus în nota noastră despre profile industriale din aluminiu în prelucrare CNC .
O matriță de urmărire dedicată costă de obicei între 1.500 și 4.000 de dolari SUA, în funcție de dimensiune și complexitate, și este de obicei amortizată la prima comandă, mai degrabă decât taxată din nou la repetări.
Aritmetica este simplă. Dacă o șină personalizată înlocuiește două profile standard plus un distanțier prelucrat, doar economisirea timpului de asamblare plătește adesea matrița în trei până la cinci tone de producție. Sub acest volum, profilele standard cu prelucrare sunt în mod normal mai ieftine; deasupra acestuia, o matriță dedicată vă oferă control asupra fantei, peretelui și finisajului într-o singură parte.
 Furnizori de personalizare matrițe de extrudare din aluminiu Formele personalizate de extrudare din aluminiu oferă o precizie de neegalat, permițând producătorilor să realizeze geometrii complexe cu toleranțe strânse. Spre deosebire de matrițele standard, care m... Vizualizare produs →
Documentarea este locul în care multe proiecte eșuează în liniște. Un furnizor care poate urmări un număr de căldură înapoi la presă și la lotul de anodizare va soluționa o dispută în zile și nu în săptămâni, iar trasabilitatea valorează mai mult decât o mică diferență de preț la comandă.
Puneți patru numere pe desen: deschiderea fantei, grosimea peretelui, limita de dreptate și grosimea acoperirii. Orice altceva din specificație poate fi discutat cu furnizorul dumneavoastră. Cei patru decid dacă pista funcționează când ajunge la fața locului.

Drepturi de autor © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Toate drepturile rezervate.
 Producători de extrudare a aluminiului
Furnizori de profile din aluminiu


